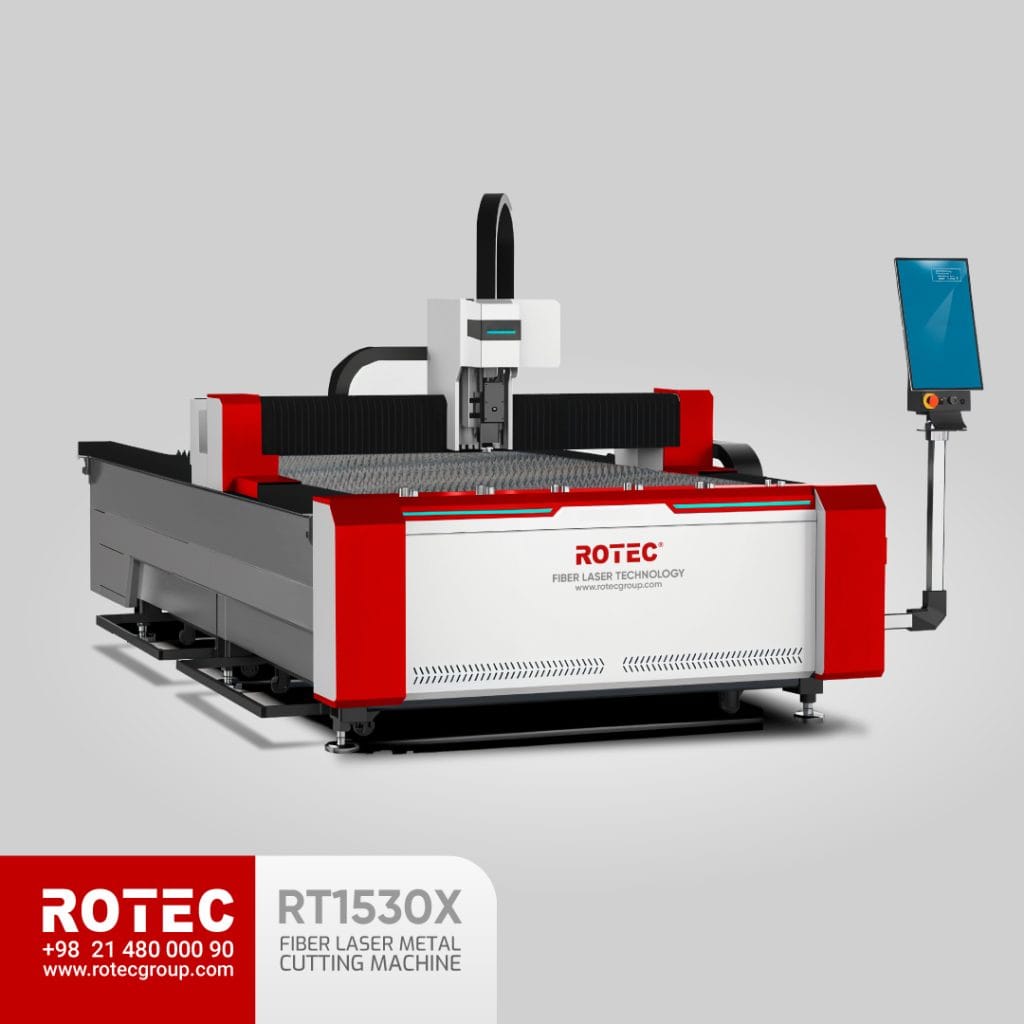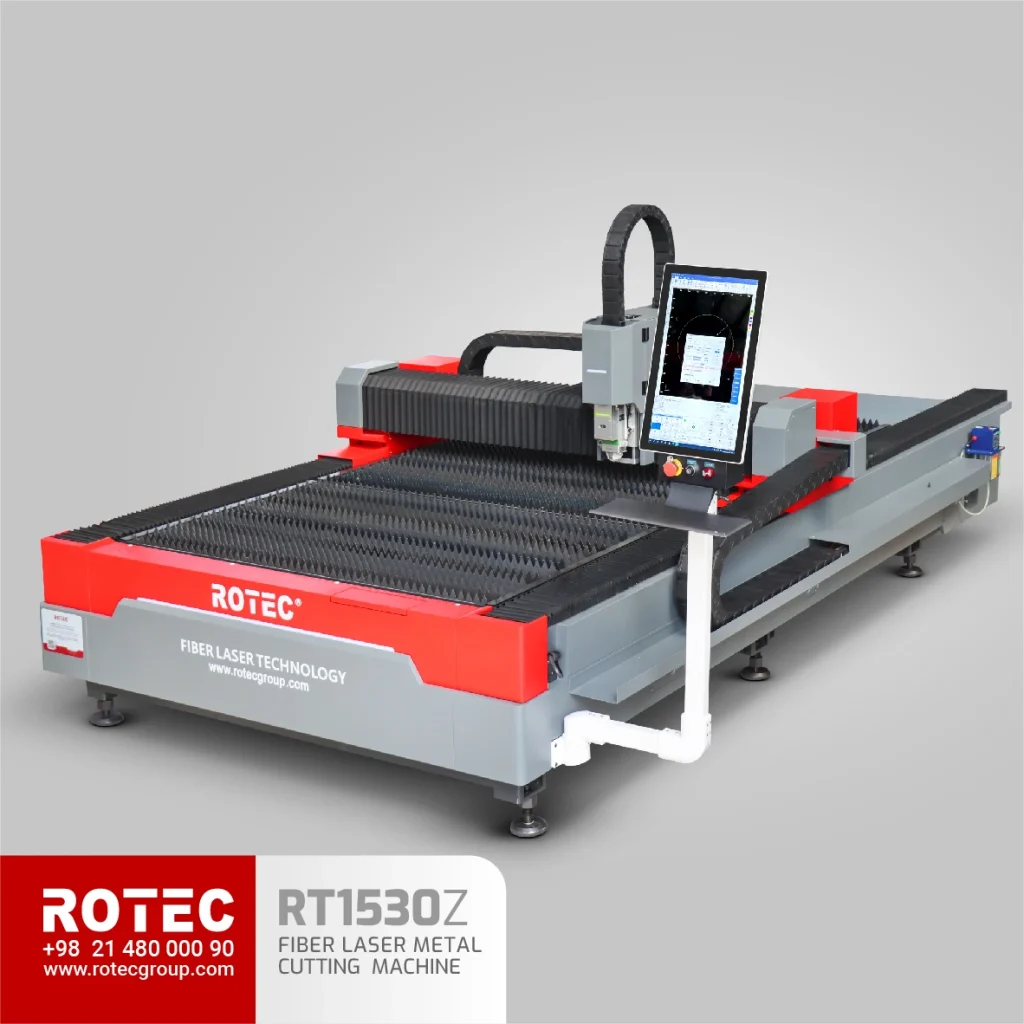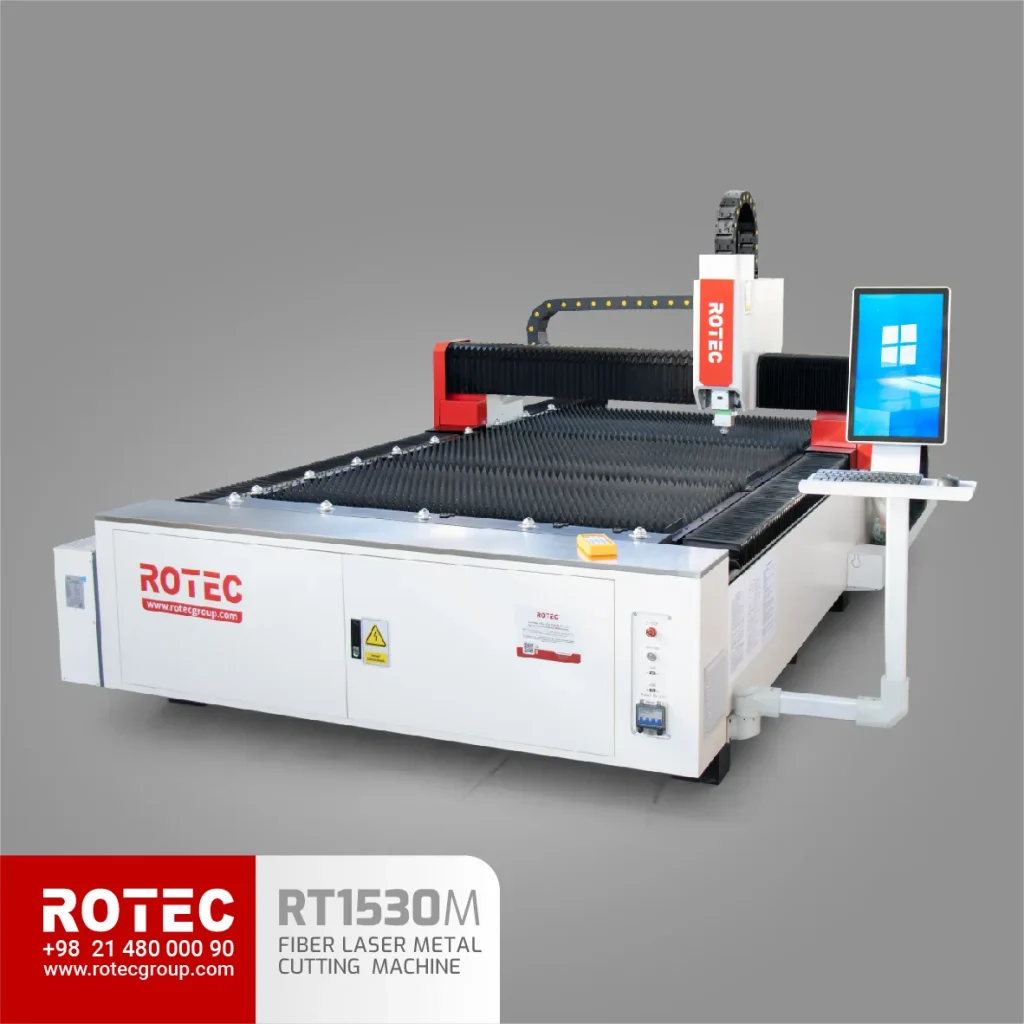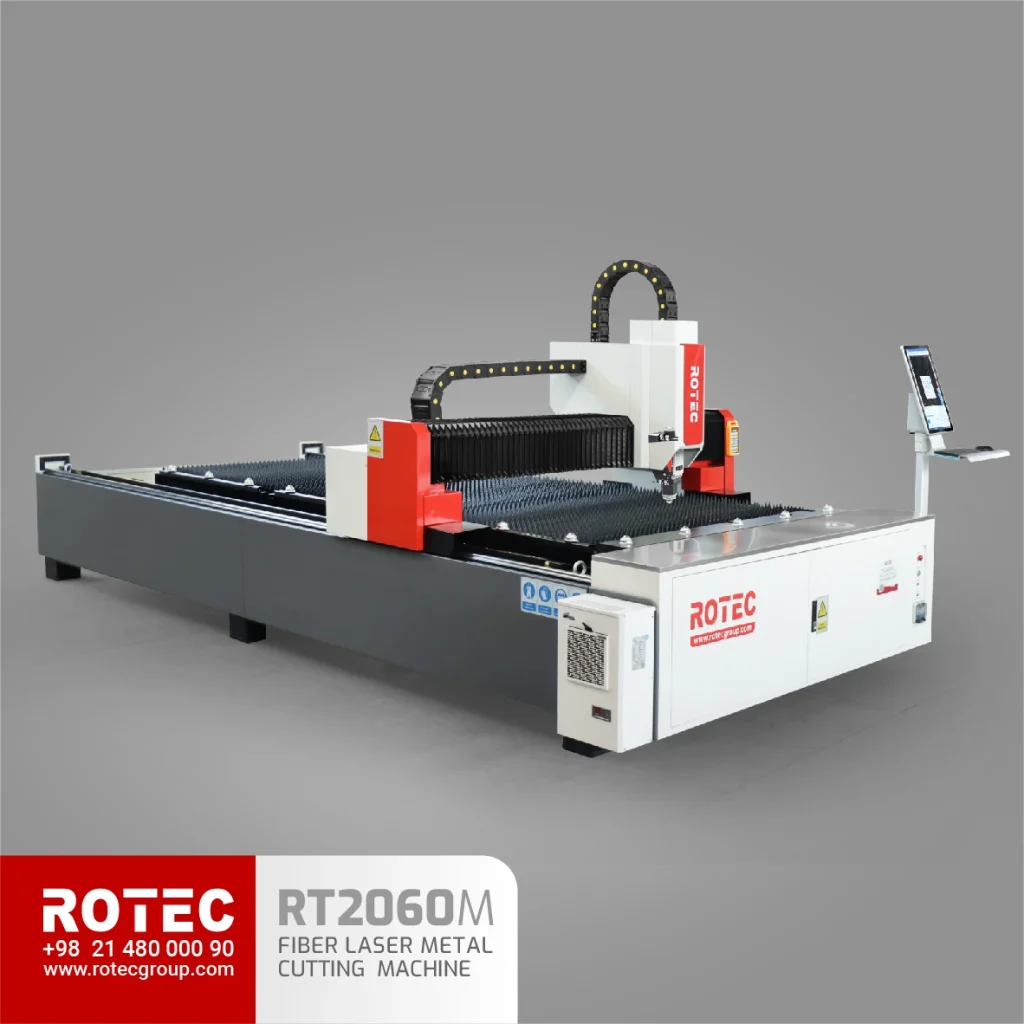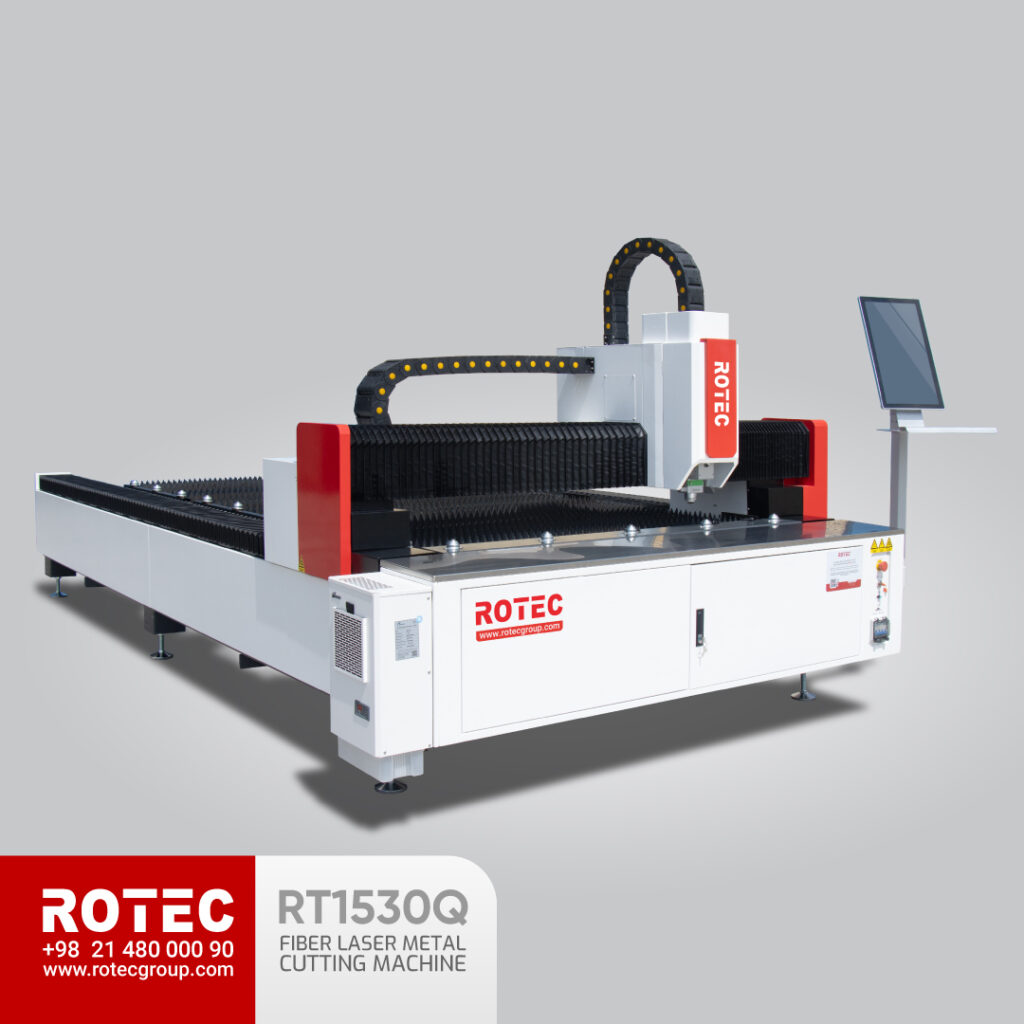
- توان
- 1500 وات, 3000 وات
- تکنولوژی لیزر
- فایبر
- سیستم عامل
- Raytools
- ابعاد کارگیر
- 3000×1500 میلیمتر
قیمت۶,۵۷۰,۰۰۰,۰۰۰ تومان
برش دقیق و سریع ورقها و مقاطع آهنی با لیزر فایبر؛ لبهای تمیز، کمترین ضایعات و بدون تاببرداشتن قطعه.
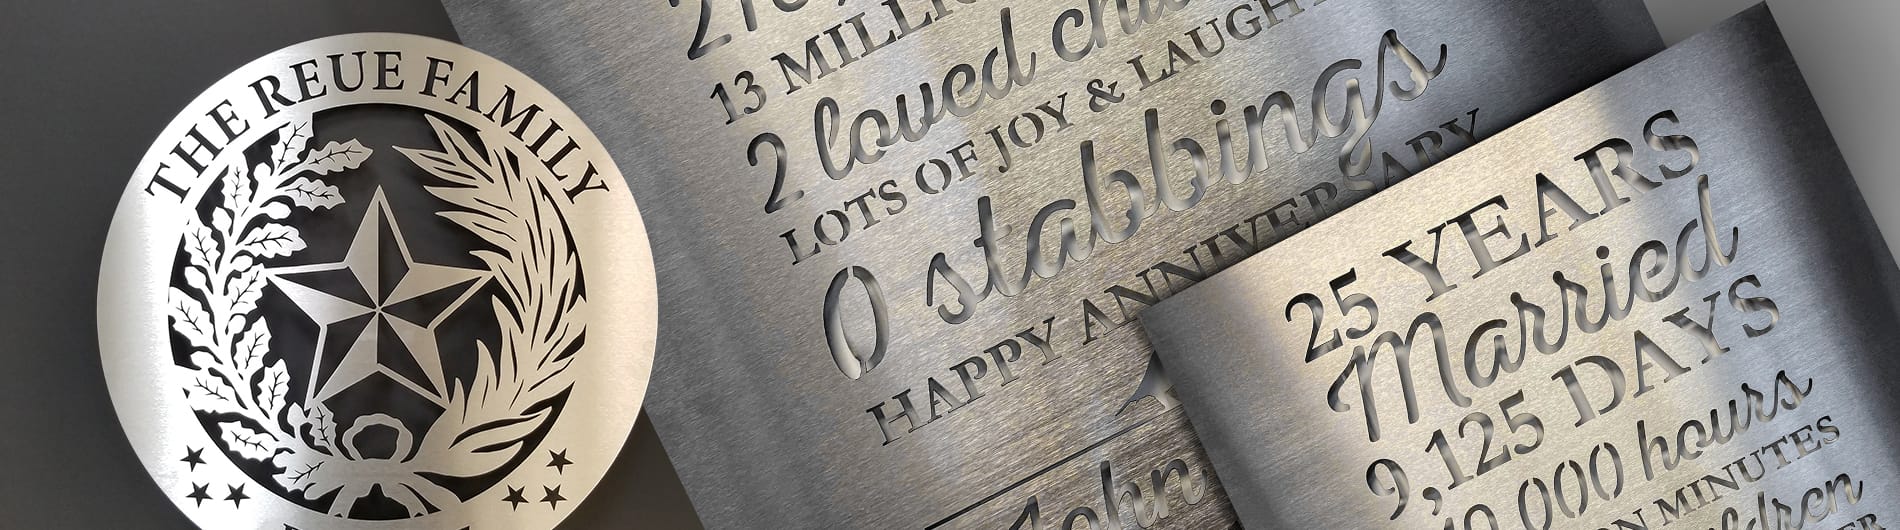
ببینید دستگاه برش لیزر آهن کدام متریالها را برش میزند و روی کدام حکاکی میکند.
متریال شما در فهرست نیست؟ ضخامت و جنس دقیقش را با کارشناس روتک در میان بگذارید.
مدلهایی که روتک برای این متریال پیشنهاد میکند؛ مشخصات کامل و قیمت روز در صفحه هر دستگاه.
| مدل | ابعاد کارگیر | توان سورس | حداکثر سرعت |
|---|---|---|---|
| RT1530S | 300×150 cm | 1/1.5/2/3 kw | 60 m/min |
| RT1530G2 | 300×150 cm | 1/1.5/2/3 kw | 40 m/min |
| RT1530G3 | 300×150 cm | 1/1.5/2/3/4/6 kw | 70 m/min |
| RT1530A3 | 300×150 cm | 1/1.5/2/3/4/6 kw | 135 m/min |
| RT1530H3 | 300×150 cm | 1/1.5/2/3/4/6 kw | 130 m/min |
| RT2060H5 | 605×203 cm | 8/10/12/15/20 w | 200 m/min |
| RT1530M | 300×150 cm | 1/1.5/2/3/4 kw | 80 m/min |
| RT1325MN | 250×130 cm | 150/320 w | 20000 mm/min |
ردیفهای خاکستری، مدلهایی هستند که کارت آنها در همین صفحه آمده است.
قیمت۶,۵۷۰,۰۰۰,۰۰۰ تومان
قیمت۷,۸۴۰,۰۰۰,۰۰۰ تومان
قیمت۷,۰۸۰,۰۰۰,۰۰۰ تومان
قیمت۶,۶۸۰,۰۰۰,۰۰۰ تومان
قیمت۱۱,۵۱۰,۰۰۰,۰۰۰ تومان
بین این مدلها مردد هستید؟
ضخامت کار، ابعاد ورق و حجم تولیدتان را بگویید تا کارشناس روتک مدل مناسب را پیشنهاد کند.
دستگاه برش لیزر آهن یک دستگاه صنعتی است که با پرتو متمرکز لیزر فایبر سطح فلز را ذوب میکند و گاز کمکی نیتروژن یا اکسیژن، ذرات مذاب را از محل برش بیرون میبرد. نتیجه، برشی تمیز و سریع با کمترین آسیب حرارتی است.
این دستگاهها مقاطع فلزی با ضخامتهای مختلف را برش میدهند و در خودروسازی، ساختمانسازی و تولید قطعات صنعتی به کار میروند. برش لیزری از برخی روشها گرانتر است، اما در تولید با تیراژ بالا مقرونبهصرفه به حساب میآید.
تنظیم پارامترهای برش مانند توان لیزر و گاز محافظ برای هر نوع استیل متفاوت است.
از جمله میتوان به استیل کربنی، استیل ضد زنگ و استیل آلیاژی اشاره کرد.
دقت بالا
برشها با جزییات ریز و ابعاد مطابق نقشه انجام میشوند و چون نیروی انسانی در اجرا دخالت ندارد، خطا به حداقل میرسد.
سرعت بالا
برش لیزری از روشهای مکانیکی سریعتر است و در زمان کوتاهتر قطعات بیشتری تولید میشود.
ضایعات و هزینه کمتر
پرت متریال بسیار کم است و برای هر قطعه فقط یک دستگاه و یک طرح لازم است، بدون نیاز به تعویض یا نگهداری ابزار برش.
کیفیت لبه و سطح
لبهها صاف و کمپلیسهاند و قطعه معمولا به پرداخت یا ماشینکاری ثانویه نیاز ندارد.
بدون تاببرداشتن
فقط بخش کوچکی از آهن گرم میشود، بنابراین قطعه خم یا تابدار نمیشود و ساختار فلز تغییر نمیکند.
انعطاف در طراحی
طرحهای پیچیده و منحنیهای دقیق بدون ابزار جدید و بدون تغییر در تنظیمات دستگاه اجرا میشوند.
تکرارپذیری و تولید انبوه
برشهای تکراری با دقت و اندازه یکسان انجام میشوند و تولید سری و انبوه بیعیب ممکن میشود.
اتوماسیون و محیط کار بهتر
فرایند از طریق کنترل پنل خودکار انجام میشود، به نیروی کار کمتری نیاز دارد و با سروصدا و ذرات معلق کمتری همراه است.
هزینه اولیه بالا
خرید، نصب، راهاندازی و آموزش اپراتور هزینه بالایی دارد که میتواند برای کسبوکارهای کوچک محدودیت ایجاد کند.
مصرف انرژی بالا
بهویژه در دستگاههای پرتوان، مصرف انرژی هزینههای عملیاتی را افزایش میدهد.
محدودیت در ضخامت بسیار بالا
ضخامتهای زیاد به توان بیشتر و تنظیمات دقیقتر نیاز دارند و ممکن است سرعت برش کم و هزینه بیشتر شود.
نگهداری، تخصص و ایمنی
دستگاه به نگهداری منظم و تخصص فنی نیاز دارد و نور لیزر و دود برش، رعایت دقیق نکات ایمنی را ضروری میکند.
چه محصولاتی را میتوان با این دستگاه ساخت.
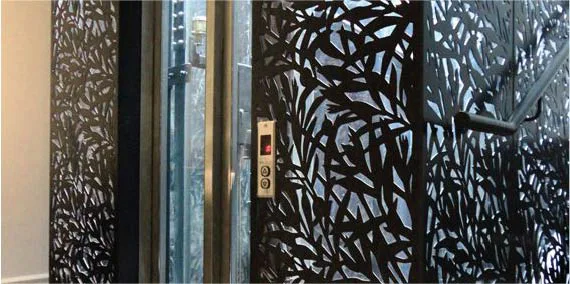
این دستگاه برای خودروسازی، ساختوساز، صنعت دریایی، هوافضا، ماشینآلات صنعتی و تجهیزات الکتریکی هم به کار میرود.
| ویژگی | لیزر فایبر | لیزر CO2 هیبرید | لیزر YAG | لیزر گازی (اکسیژن) |
|---|---|---|---|---|
| مناسب برای | کارایی بالا و برش فلزات سنگین | برشهای دقیق با سطح صاف | متریال سخت و مقاوم | برش ضخیمترین فلزات |
| ویژگی اصلی | طول موج کوتاهتر، بهرهوری انرژی بالا و نگهداری کمتر از CO2 | طول موج بلند و توان بالا | نفوذ بالا و برش دقیق در ضخامت زیاد | سرعت بالا در برش فلزات ضخیم |
| متریال نمونه | آهن، آلومینیوم، برنج و استیل | غیرفلزات و برخی فلزات | آهن آلیاژی و فولادهای خاص | فلزات ضخیم و آهنی |
| صنایع | خودروسازی، هوافضا و تجهیزات صنعتی | کاربردهای صنعتی گسترده | ابزارهای دقیق و قطعات صنعتی | ساختمانی و تجهیزات سنگین |
مراحل کار، نکات کاربردی و عوامل مؤثر بر قیمت، در یک جا.
طرح در نرمافزارهایی مانند CorelDRAW یا AutoCAD کشیده میشود، در نرمافزار لیزر خوانده میشود و به دستگاه میرود.
پیش از برش اصلی، معمولا طرح روی متریالی دیگر تست میشود تا از درستی آن اطمینان حاصل شود.
پارامترهایی مانند سرعت، توان لیزر و فاصله کانونی دقیق تنظیم و ورق آهن روی دستگاه تثبیت میشود.
پرتو لیزر فایبر از طریق لنزها روی نقطهای دقیق متمرکز میشود و هد در محورهای X و Y طرح را برش میدهد؛ متریال در محل برش ذوب و تبخیر میشود.
سطح صاف و بدون اکسید با تنظیم درست نوع گاز، فشار گاز، سرعت برش و توان پرتو به دست میآید؛ هرچه پلیسه کمتر باشد، نیاز به ماشینکاری ثانویه کمتر است. اکسیژن سرعت بیشتری دارد ولی لبه برش کمی اکسید میشود؛ نیتروژن برشی تمیزتر و دقیقتر میدهد اما برای آهن با ضخامت بالا استفاده نمیشود. سرعت برش به توان دستگاه بستگی دارد؛ هرچه توان بالاتر باشد، میتوان سرعت را بیشتر کرد. برای ورقهای با ضخامت متفاوت، پرتو لیزر با توان متفاوتی لازم است؛ برای ضخامت بالا لیزر فایبر پرتوان توصیه میشود. دقت فوکوس، انتخاب درست نازل و تمیز بودن مسیر اپتیکی هم بر کیفیت نهایی برش اثر دارند.
پیش از برش اصلی، طرح را روی یک متریال دیگر تست کنید. پیش از فعال کردن پرتو، ورق را روی دستگاه تثبیت کنید.
همه افراد حاضر در محل باید عینک حفاظتی مخصوص لیزر، متناسب با طول موج و توان دستگاه، بزنند. دود و بخارات برش را با سیستم تهویه و فیلتراسیون مناسب از محیط کار خارج کنید. اپراتور باید دستکش مقاوم در برابر حرارت و لباس مناسب بپوشد. اپراتور باید با خطرات لیزر، استفاده از تجهیزات حفاظتی و روش واکنش در حوادث آموزش ببیند.
دستگاه را بهطور منظم بازرسی کنید؛ سیستم خنککننده (چیلر)، سیستم اپتیک لیزر و سایر اجزا باید مرتب بررسی شوند.
طرح را در نرمافزارهایی مانند CorelDRAW یا AutoCAD آماده و سپس در نرمافزار لیزر باز کنید. هرچه کرف (کوچکترین شعاع قابل برش) دستگاه کمتر باشد، برش کانتورهای پیچیدهتر و دندههای ریز بیشتر ممکن میشود. زاویه کونیک یعنی تغییر قطر سوراخ در ضخامت ورق.
ویدیو
این دستگاه را در حال کار ببینید؛ سرعت، دقت و کیفیت کار را از نزدیک مقایسه کنید.
دستگاه برش لیزری آهن با دقت بالا، سرعت بیشتر و حداقل ضایعات متریال، عملکردی بسیار بهتر از روشهای سنتی دارد. برخلاف گیوتین یا هواگاز، لیزر تماس فیزیکی ندارد، باعث تاببرداشتگی نمیشود و کیفیت سطح نهایی بالاتری دارد.
برای برش آهن با ضخامت بالا، استفاده از لیزر فایبر با توان بالا توصیه میشود. این نوع لیزر توان نفوذ بالایی دارد و با تنظیم دقیق توان، سرعت و فشار گاز، میتواند ضخامتهای زیاد را بدون کاهش کیفیت برش دهد.
نیتروژن برش تمیزتر و بدون اکسید ایجاد میکند و برای ظرافت و کیفیت سطح ایدهآل است، اما در ضخامتهای بالا استفاده نمیشود. اکسیژن سرعت بالاتری دارد ولی لبه برش کمی اکسید میشود.
دستگاههای روتک از سورس لیزر فایبر با توانهای متنوع استفاده میکنند که پرتو لیزری با طول موج کوتاه و انرژی متمرکز تولید میکند و مناسب برش آهن، استیل و آلومینیوم است.
بله، دستگاههای برش لیزر آهن قابلیت اجرای طرحهای بسیار پیچیده، منحنیهای ظریف و کانتورهای ریز را دارند و برای تولید قطعات خاص و سفارشی مناسب هستند.
حداکثر ضخامت برش بستگی به توان لیزر دارد، اما دستگاههای قدرتمند روتک میتوانند تا ضخامت 20 تا 30 میلیمتر آهن را با کیفیت بالا برش دهند.
عواملی مانند توان لیزر، نوع گاز مصرفی، فشار گاز، سرعت برش، دقت فوکوس و تنظیمات کنترل پنل بر کیفیت نهایی تأثیرگذارند. همچنین انتخاب درست نازل و عدم وجود آلودگی در مسیر اپتیکی نیز مهم است.
صنایع خودروسازی، ساختوساز، تجهیزات پزشکی، هوافضا، تولید ماشینآلات، مبلمان فلزی، دکوراسیون و انرژی از عمده مصرفکنندگان این دستگاهها هستند.
بله، این دستگاهها دارای کنترل پنل هوشمند هستند و به راحتی با نرمافزارهای طراحی مثل AutoCAD و CorelDRAW سازگار میشوند و امکان اتوماسیون کامل برش را فراهم میکنند.
کاهش ضایعات متریال، صرفهجویی در زمان تولید، کاهش نیروی انسانی و دقت یکنواخت در تولید انبوه باعث میشود برش لیزری در تیراژ بالا بسیار مقرونبهصرفه باشد.
بله، این دستگاهها قابلیت برش استیلهای کربنی، ضد زنگ و آلیاژی را دارند. تنظیم پارامترهای برش مانند توان لیزر و گاز محافظ برای هر نوع استیل متفاوت است.
ابعاد قطعه، ضخامت متریال و حجم تولیدتان را بگویید تا کارشناسان روتک مدل مناسب را پیشنهاد کنند.